CUTTING TOOL SOLUTIONS

为您的加工,寻找更合适的刀具

从现用型号与加工工况出发,提供刀具匹配、免费试样与采购支持,帮助您评估加工表现和用刀成本。

咨询刀具与免费试样
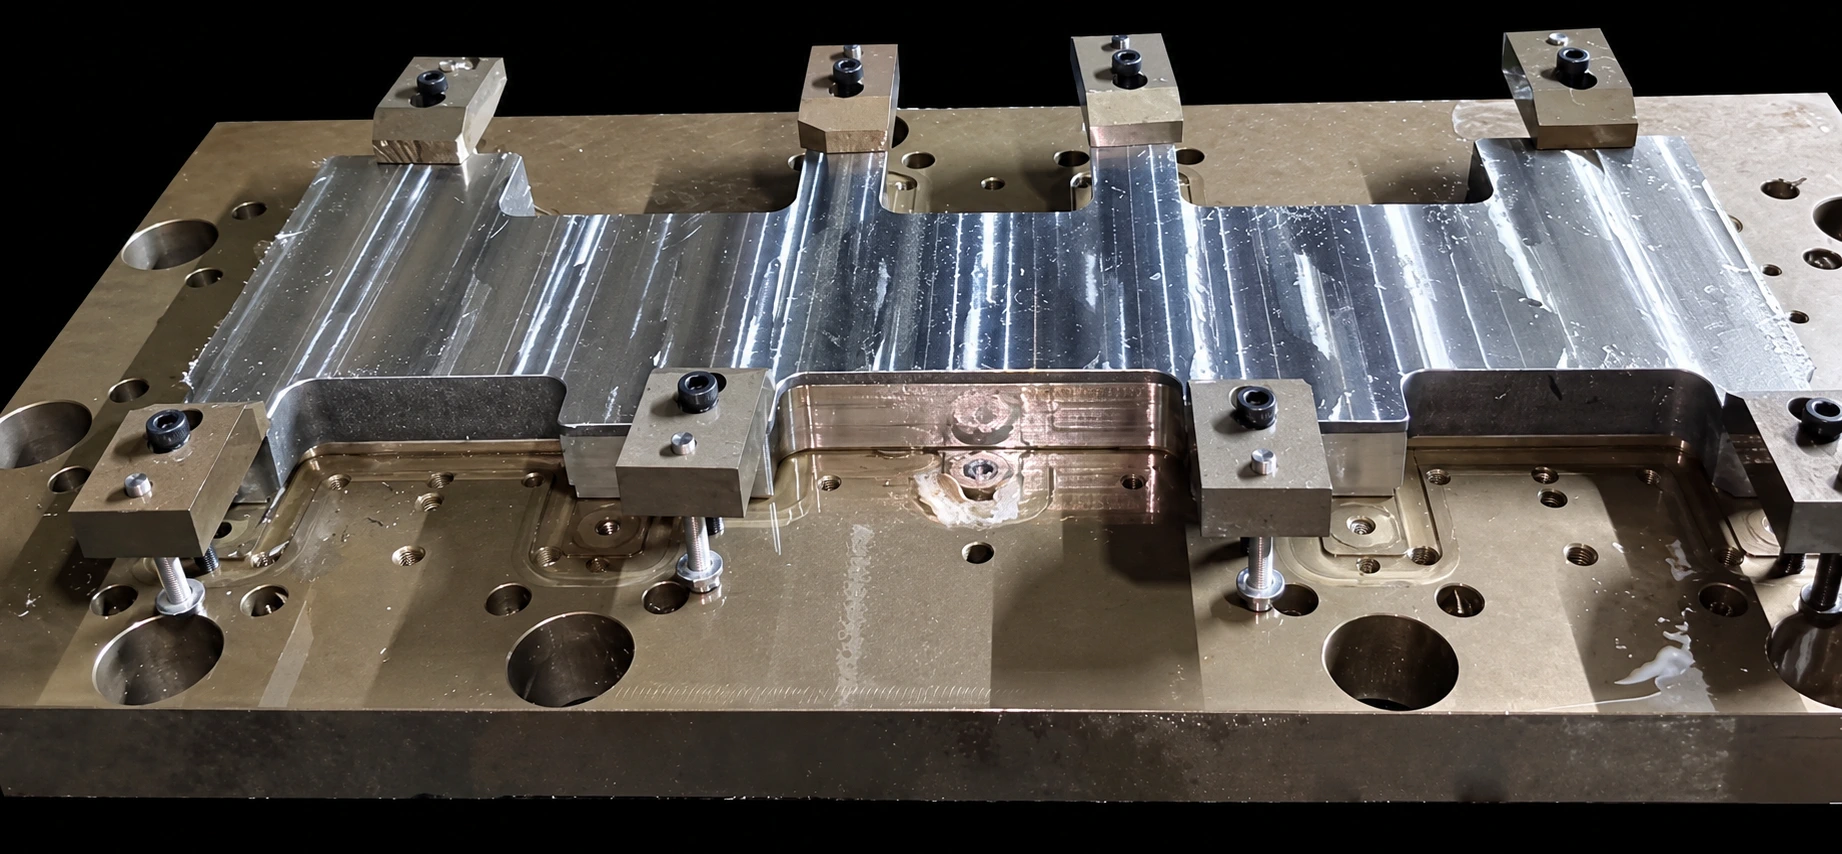
液冷板工件的装夹与加工细节

行业与典型工件

从典型工件,找到选型方向

结合材料与加工要求,沟通刀具选型。

加工应用方案

车削、铣削与钻削,匹配实际加工需求

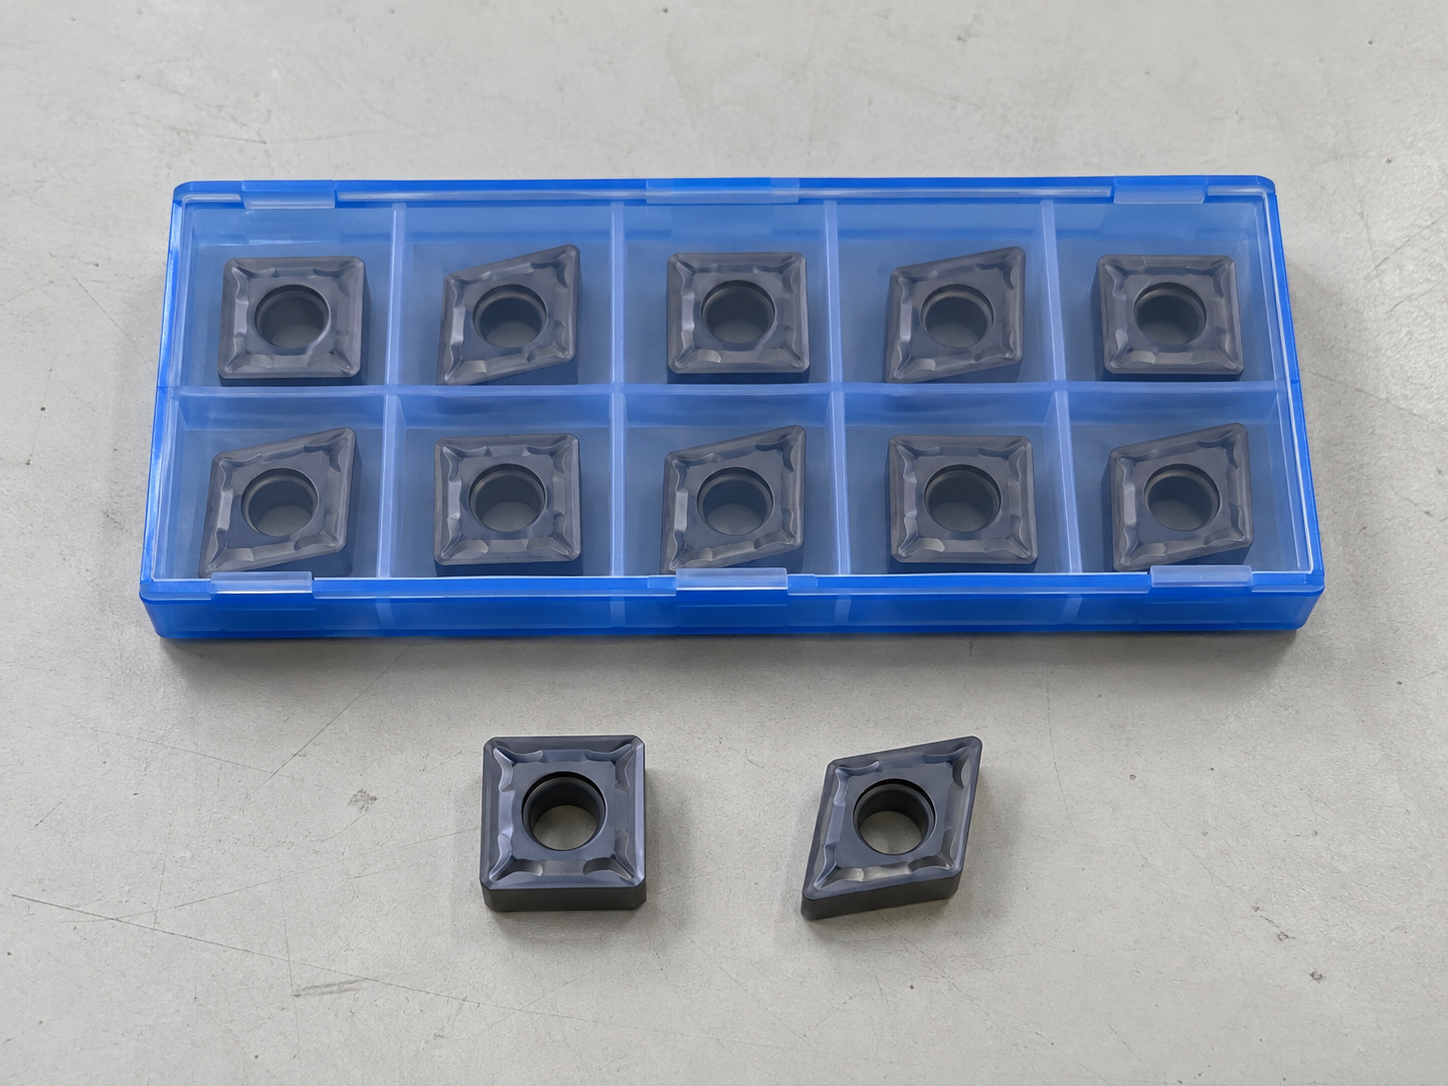
方形和菱形车削刀片及包装盒

TURNING

车削刀片替代选型

钢件、不锈钢件的外圆与端面加工

加工关注
断屑、磨损、表面质量
刀具方向
车削刀片的几何与牌号匹配
选型信息
现用型号、材料、加工要求
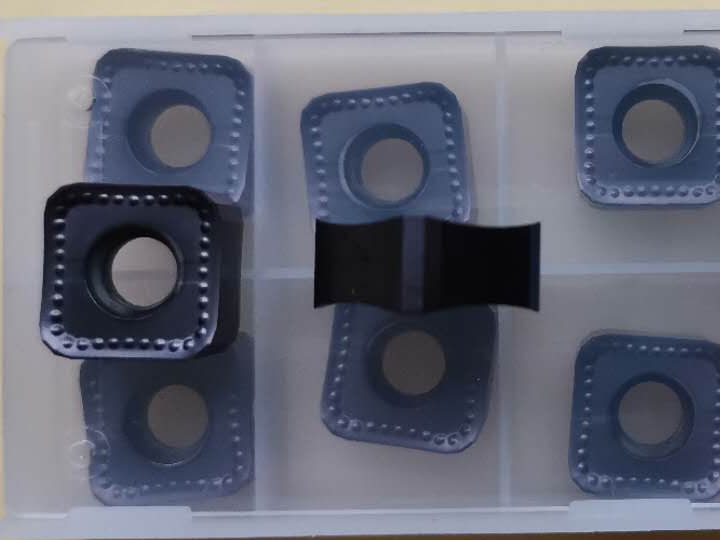
可转位铣削刀片实物

MILLING

铣削磨损与批量加工

铸铁、不锈钢零件的面铣与粗加工

加工关注
换刀频次、磨损、批量表现
刀具方向
铣削刀片、整体立铣刀
选型信息
材料硬度、切深、进给、冷却
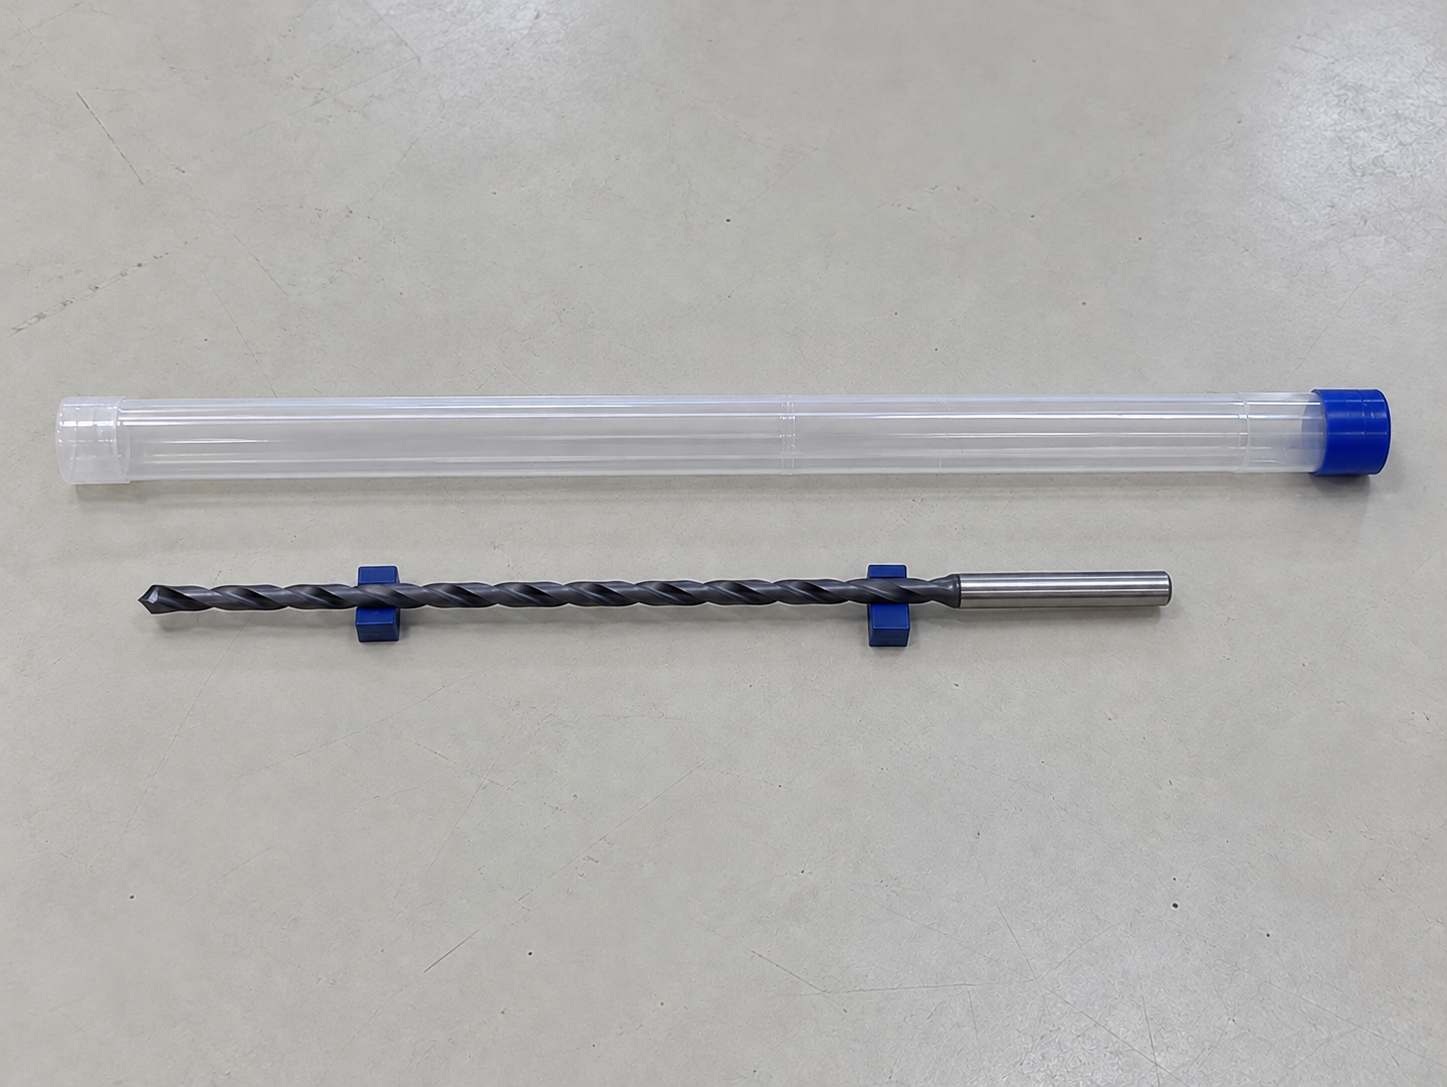
长深孔钻与配套长度的透明保护管

DRILLING

深孔钻削与稳定排屑

轴类、法兰等钢件的深孔加工

加工关注
排屑、磨损、加工稳定性
刀具方向
内冷深孔钻的直径与深度匹配
选型信息
孔径、孔深、设备、内冷条件
如何验证替代效果? 查看下面的应用记录

应用验证记录

核对工况,比较加工表现

以下为供应商提供的应用记录。工况参数与结果按原始资料保留,原供应商型号与牌号不公开;案例用于说明历史测试,不代表存在对应的 HOFNEX 在售型号,需按现用型号和实际工况重新核对。

铸铁 · 面铣 · 批量加工

HT250箱体面铣

替换现用刀片,比较寿命与加工表现。

咨询这一工况
原刀具
200件/刃
测试刀具
185–220件/刃

加工效果相近,测试寿命范围覆盖原刀具水平。结合价格与实际产出,评估替代价值。
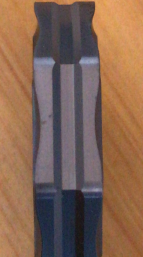
工况参数与刀片记录
工件材料
HT250(HB210)
测试刀片
可转位铣削刀片(历史原型号与牌号未公开)
转速/总进给
300 rpm / 700 mm/min
切深/冷却
5 mm / 外冷
原应用资料中的铣削刀片刃口细节
测试刀片刃口

50钢 · 深孔 · 内冷

50钢芯轴深孔钻削

按既定孔径与孔深,比较寿命与稳定性。

咨询这一工况
原刀具
约220孔
测试一/测试二
235 / 210孔

两次测试寿命接近原刀具。试样还需关注排屑、磨损与连续加工表现。

查看深孔钻削工况
工件材料
50钢芯轴
测试刀具
深孔钻(历史型号未公开)
孔径/孔深
6 mm / 170 mm
冷却方式
内冷

两次测试采用记录中相同的转速与进给参数。客户试样时,需结合设备、冷却与加工条件确认。

316L液冷板铣削不锈钢 · 面铣开粗 · 关注磨损

原记录:原刀具10件,测试刀具27件。刀具为D10R0.5四刃整体刀具,采用BT30设备与油冷条件。不同工序的结果需分别比较。

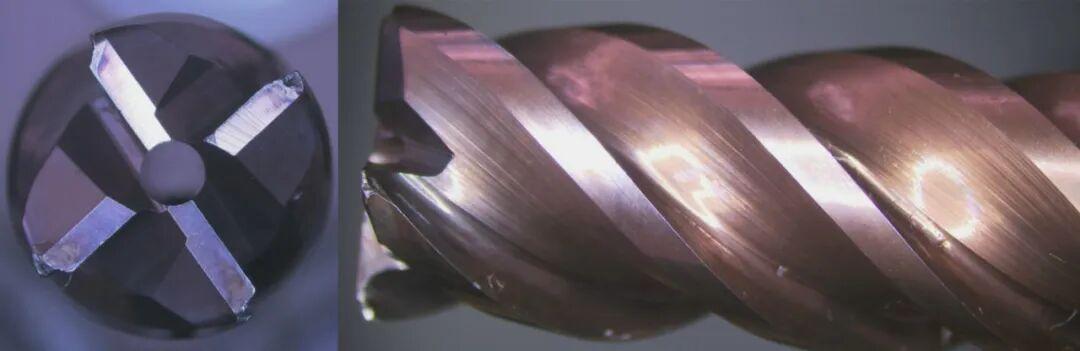
液冷板原资料中的刀具磨损细节咨询这一工况
42CrMo法兰深孔合金钢 · 深孔 · 关注耐磨与断刀

42CrMo(HRC28),孔径8 mm,孔深235 mm。原刀具30件,出现磨损/断刀;测试刀具42件,正常磨损。测试刀具为深孔钻(历史型号未公开)。

咨询这一工况

选型与采购支持

从型号确认,到试样与供货

加工选型与试样

提供现用型号、材料与加工目标,核对候选刀具后安排免费试样。

  • 型号与规格匹配
  • 工况与测试目标
  • 试用表现与采购评估

型号清单与批量采购

提供型号清单、预计数量与销售市场,沟通样品组合和供货安排。

  • 规格与采购数量
  • 市场与样品组合
  • 报价与交付安排

带上您的型号或需求,开始沟通

确认型号与工况后,安排免费试样。

咨询刀具与免费试样